
企口水泥管的生产工艺流程解析
发布时间:2026-09-14企口水泥管的生产工艺流程解析
企口水泥管作为现代城市地下管网建设的重要组成部分,凭借其独特的榫卯式接口设计,在密封性和结构稳定性上表现出色。其生产过程是一项对原材料、设备精度及工艺参数要求极高的系统工程,严谨的生产工艺流程是保障产品终性能的基础。
一、原材料准备与钢筋骨架制作
生产的第 一 步是严格的原材料把控。选用标号不低于42.5的硅酸盐水泥或普通硅酸盐水泥,搭配级配良好、质地坚硬的砂石作为粗细骨料,并按精确比例准备水和必要的外加剂。所有原材料在投入使用前,都必须经过检验以确保符合国家标准。
与此同时,根据设计图纸的规格要求,将热轧带肋钢筋通过滚焊等工艺制作成圆柱形的钢筋骨架。钢筋的直径、网片间距以及保护层的厚度,直接决定了管道的抗拉强度和长期耐久性,必须确保焊接牢固,避免出现跑筋、漏筋等现象。
二、混凝土搅拌与模具组装
按照科学的水灰比和砂率,将检验合格的水泥、砂石、水和外加剂送入强制式搅拌机中进行充分搅拌(通常不少于90秒),形成均匀、和易性良好的干硬性或半干硬性混凝土拌合物。
在浇筑前,需选用高精度的钢制模具。企口管的模具通常由内模和外模组成,其尺寸精度直接影响接口的密封效果。在合模前,会在模具内表面均匀涂刷脱模剂,以便于后续的脱模操作,并将预制好的钢筋骨架准确放入模具内,确保其居中且保护层厚度达标。
三、混凝土浇筑与成型工艺
这是决定管体密实度和强度的核心环节。目前主流的企口管成型工艺主要包括悬辊法和芯模振动法:
悬辊法:将管模固定在辊轴上,通过辊轴的旋转对混凝土施加持续的压力,使干硬性混凝土在辊压作用下均匀分布在模具内壁并逐步密实成型。
芯模振动法:采用立式布料,通过内模的高频振动并配合径向挤压,使半干硬性混凝土达到极高的密实度。这种工艺能有效保障钢筋网保护层的均匀性,成型的管体混凝土强度通常可达C50等级,且管内壁光洁度较好。
四、蒸汽养护与脱模
初步成型后的水泥管需连同模具一起送入养护窑进行蒸汽养护。在受控的温度(通常在35℃至80℃之间)和高湿度环境下养护数小时至十余小时不等。这一过程能加速水泥的水化反应,使混凝土快速获得早期强度,从而缩短生产周期,提高模具的周转效率。
当混凝土强度达到设计强度的50%至70%左右时,即可进行脱模。通过专 业的吊装设备,先松开固定模具的螺栓或卡箍,再轻柔地将内外模与管体分离,期间需注意避免磕碰损伤管道表面及企口部位。
五、成品检验与后期养护
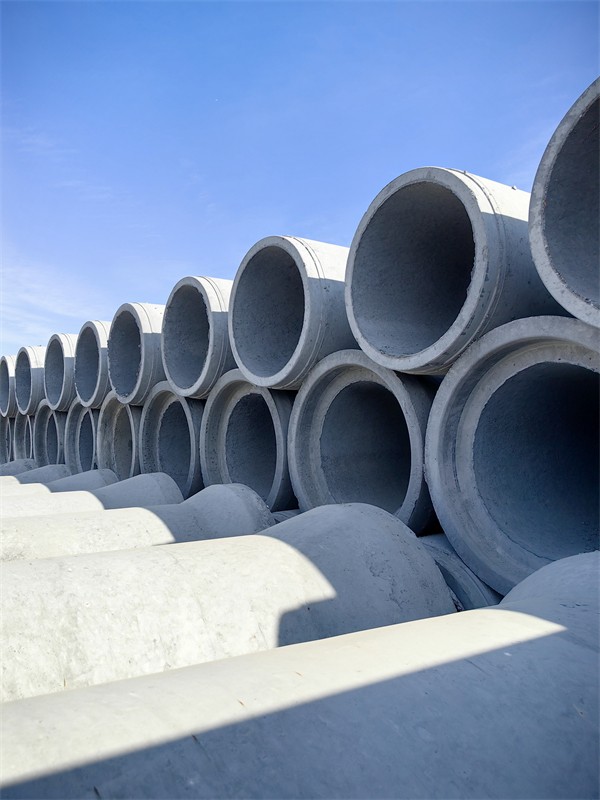
脱模后的管道需继续在露天场地进行洒水等自然养护,直至达到规定的龄期(通常为28天),使混凝土强度完全达到设计要求。
必须对成品进行严格的质量检验。这包括使用专 业工具测量管道的直径、长度及企口尺寸;通过抗压试验监测混凝土强度发展;以及进行外观检查,确保管身无裂缝、蜂窝麻面等缺陷。只有各项指标均符合国家标准的产品,方可出厂投入市政工程、农田灌溉及地下电缆保护等领域的使用。
相关推荐