水泥管-混凝土管-水泥管厂家-水泥排水管-张大水泥制品

井门与井体系列

新闻资讯

主要生产200—3000mm的水泥管道、路沿石、井圈、井盖等水泥制品

洛阳张大水泥制品有限公司

水泥管的制造工艺步骤分解

发布时间:2023-11-08

  水泥管的制造工艺步骤分解

  水泥管在我们的生活中被广泛应用,如排水系统,地下水供应系统等。了解其制造工艺对于更好地使用和维护这些系统至关重要。河南水泥管厂家张大水泥制品将详细介绍水泥管的制造工艺。

  一、水泥管的准备阶段

  在制造水泥管之前,需要进行一系列的准备工作。首先,要选取适当的水泥类型,考虑到将要铺设的环境,例如地下水位,土壤类型等因素。其次,准备好各种外加剂、骨料和搅拌设备等,以便在制造过程中使用。
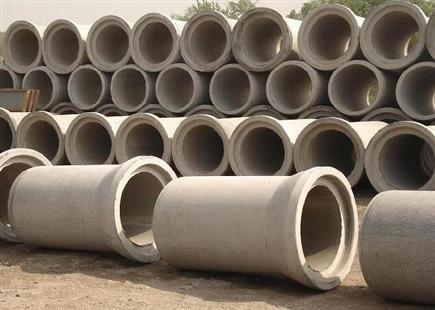
水泥管

  二、水泥管的搅拌工艺

  搅拌是水泥管制造过程中的关键步骤。根据预先设定的比例,将水泥、砂、石等原材料加入搅拌机中,加入适量的水和其他添加剂,搅拌均匀。搅拌时间根据原材料的种类和数量而定,以确保混合物的均匀性和稳定性。

  三、水泥管的成型工艺

  在搅拌完成后,将混合物送入模具中成型。在这个过程中,需要控制压力和温度,以确保水泥管的形状和质量达到标准。同时,要保证模具内壁的光滑度,以减少脱模时的摩擦力。

  四、水泥管制的养护工艺

  成型后的水泥管需要经过一段时间的养护,以确保其强度和稳定性。一般采用湿养护方法,即保持水泥管的湿润状态,以防止其表面干燥过快而产生裂纹。养护时间根据环境温度和湿度而定,一般不少于7天。

  五、水泥管的检验和包装

  在养护完成后,需要对水泥管进行质量检验,检查其是否有裂纹、气孔等缺陷。若检验合格,则进行包装,以便运输和安装。包装一般采用防水布或塑料薄膜包裹,以保护水泥管在运输过程中不受损坏。

  水泥管的制造工艺包括准备阶段、搅拌工艺、成型工艺、养护工艺和检验包装等步骤。每个步骤都需严格按照操作规程进行,以确保制造出的水泥管质量优良、性能稳定。在制造过程中,还需注意安全事项,如穿戴防护用具、避免高强度劳作等。同时,不断优化工艺流程和提高生产效率也是制造水泥管的重要发展方向。通过引入先进的生产技术和设备,可以提高生产效率、降低成本、减少资源浪费,进一步推动水泥管制造业的发展。

  了解并掌握水泥管的制造工艺对于我们更好地使用和维护这些基础设施具有重要意义。在未来的发展中,随着科技的进步和环保意识的提高,我们有理由相信水泥管的制造工艺将不断创新和完善,为人类创造更加美好的生活环境。


相关推荐

解决企口水泥管使用过程中裂缝问题的方法与措施探讨

解决企口水泥管使用过程中裂缝问题的方法与措施探讨企口水泥管作为城市排水系统的重要组成部分,其质量直接关系到城市的正常运转和居民的生活质量。然而,在实际使用过程中,企口水泥管常常会出现裂缝问题,这不仅影响了管道的使用寿命,还可能引发严重的安全隐患。因此,探讨解决企口水泥管使用过程中裂缝问题的方法与措施显得尤为重要。水泥管厂家河南张大水泥制品将从多个角度进行深入探讨。一、优化设计方案1. 合理设置伸缩缝  伸缩缝的设置是预防裂缝产生的关键。通过合理计算和设计伸缩缝的位置和宽度,可以有效缓解因温度变化、地基沉降等因素引起的应力集中,从而减少裂缝的产生。2. 改进接口设计  企口水泥管的接口是其薄弱环节之一。采用密封性好、连接牢固的接口设计,如采用橡胶密封圈、增加法兰连接等方式,可以提高接口的抗裂性能。二、加强原材料质量控制1. 选用优质原材料  选择高强度、低碱水泥,以及质地坚硬、级配合理的骨料,可以从根本上提高混凝土的抗裂性能。2. 严格控制掺合料质量  合理使用矿物掺合料,如硅灰、矿渣粉等,可以改善混凝土的微观结构,提高其密实度和抗裂性。三、改进施工工艺1. 严格控制混凝土配合比  根据工程实际需求,精确计算并严格控制混凝土的配合比,确保各组分比例合理,以达到优良的耐磨效果。2. 强化振捣与养护  在浇筑过程中,采用高-效的振捣设备,使混凝土更加密实,减少内部孔隙。同时,加强后期养护,确保混凝土在适宜的温度和湿度条件下充分硬化。四、定期检查与维护1. 建立定期检查制度  制定详细的定期检查计划,对企口水泥管进行全方面检查,及时发现并处理存在的裂缝问题。2. 采用无损检测技术  利用超声波、红外线等无损检测技术,对管道的内部结构和裂缝情况进行监测,以便及时采取措施进行修复。五、引入新技术与新方法1. 应用纤维增强技术  在混凝土中掺入钢纤维、合成纤维等,可以有效提高混凝土的抗拉强度和韧性,减少裂缝的产生。2. 采用高性能混凝土  研究和推广高性能混凝土技术,通过优化混凝土的性能指标,提高其抗裂性和耐久性。六、加强培训与教育1. 提高施工人员素质  定期对施工人员进行专-业技能培训,提高其对裂缝问题的认识和处理能力。2. 强化质量意识  通过宣传教育,增强施工人员的质量意识,确保他们严格按照规范进行操作。七、建立应急预案1. 制定应急预案  针对可能出现的裂缝问题,提前制定应急预案,明确处理流程和责任人。2. 储备应急物资  储备必要的应急物资和设备,如密封胶、修补材料等,以便在裂缝发生时能够迅速响应。八、政策支持与标准制定1. 出台相关政策  政府应出台相关政策,鼓励和支持企口水泥管裂缝问题的研究与解决。2. 完善标准体系  制定和完善相关标准,明确企口水泥管的质量要求和检测方法,为行业提供统一的技术规范。综上所述,解决企口水泥管使用过程中裂缝问题需要从多个方面入手,综合运用优化设计方案、加强原材料质量控制、改进施工工艺、定期检查与维护、引入新技术与新方法、加强培训与教育、建立应急预案以及政策支持与标准制定等方法与措施。只有全方面系统地推进各项工作,才能有效解决企口水泥管的裂缝问题,保障城市排水系统的安全稳定运行。

MORE

钢承口水泥管制造工艺与质量控制要点

钢承口水泥管制造工艺与质量控制要点钢承口水泥管作为城市排水、排污系统中的关键构件,其制造工艺的精细度与质量控制的严格性直接决定了管道系统的运行稳定性与使用寿命。水泥管厂家河南张大水泥制品从制造工艺流程、核心参数控制、质量检测标准三个维度,系统阐述钢承口水泥管的生产技术要点,为行业提供可参考的实践指南。一、制造工艺流程:从原料到成型的精密控制1. 原材料配比与预处理钢承口水泥管的核心原料包括水泥、骨料、钢筋及外加剂。水泥需选用42.5级普通硅酸盐水泥,其初凝时间不早于45分钟,终凝时间不迟于10小时,确保混凝土在成型过程中具有足够的操作时间。骨料采用级配合理的中粗砂,含泥量需控制在1%以内,避免杂质影响混凝土密实性。钢筋骨架采用双层配筋结构,环向钢筋间距不超过100mm,纵向钢筋直径不小于6mm,确保管道承受外压时结构稳定。2. 模具设计与安装模具是决定管道尺寸精度的关键。钢承口水泥管模具采用内外模组合结构,内模固定于振动平台上,外模通过液压系统实现精准开合。模具安装前需涂抹脱模剂,防止混凝土粘模;合模时需检查密封性,避免漏浆导致管壁蜂窝麻面。对于钢承口部位,模具需预留定位槽,确保钢环安装精度。3. 混凝土制备与喂料混凝土采用半干硬性配比,水灰比控制在0.4-0.5之间,坍落度不超过30mm,以减少成型过程中的收缩裂缝。喂料时采用分层布料工艺,先填充管身底部,再逐步向钢承口部位推进,避免混凝土离析。对于大口径管道(如DN2000以上),需采用双喂料口设计,确保混凝土均匀分布。4. 芯模振动成型芯模振动工艺是钢承口水泥管的核心技术。通过高频振动(频率60-150Hz)使混凝土在模腔内密实,同时利用径向挤压增强管壁强度。振动过程中需分阶段调整振幅:初始阶段采用低振幅(0.5-1mm)排除气泡,中期提高至1.5-2mm增强密实度,末期降低振幅(0.3-0.5mm)减少表面裂纹。钢承口部位需额外施加轴向压力(5-10吨),确保钢环与混凝土紧密结合。5. 脱模与养护脱模时机需根据环境温度动态调整:夏季成型后12小时脱模,冬季延长至24小时。脱模后管道需立即进入养护区,采用蒸汽养护工艺,升温速度不超过15℃/h,恒温阶段保持80-90℃持续8小时,确保混凝土强度达到设计值的80%以上。自然养护时需覆盖保湿膜,每日喷水3-4次,养护周期不少于14天。二、核心参数控制:工艺细节决定质量上限1. 振动频率与振幅匹配振动频率需根据管径动态调整:DN600以下管道采用80-100Hz高频振动,增强小管径密实度;DN1200以上管道降低至60-80Hz,避免大管径因振动过度导致钢筋位移。振幅控制需与频率协同:高频振动时振幅不超过1mm,低频振动时可适当提高至1.5mm,形成“高频低幅”与“低频高幅”的组合模式。2. 钢承口定位精度钢环安装误差需控制在±1mm以内,否则会导致接口密封失效。定位方法采用“三线定位法”:以管模中心线为基准,通过激光水平仪校准钢环水平度,利用千分尺测量钢环与管模间隙,确保四周间隙差不超过0.5mm。焊接时采用分段跳焊工艺,每段焊接长度不超过50mm,减少焊接变形。3. 混凝土密实度检测采用“超声波检测+钻孔取芯”双重验证:超声波检测可快速定位管壁内部缺陷,声速低于3800m/s的区域需重点复检;钻孔取芯需在管身随机选取3个点位,芯样抗压强度不得低于设计值的90%,且不得出现蜂窝、孔洞等缺陷。三、质量检测标准:从外观到性能的全方面把控1. 外观质量管身表面需平整光滑,无裂缝、蜂窝、麻面等缺陷。裂缝宽度检测采用读数显微镜,允许值≤0.05mm;蜂窝麻面面积占比不得超过管身表面积的2%,且单处面积≤100cm²。钢承口部位需检查防腐涂层完整性,涂层厚度≥80μm,附着力需达到GB/T 9286标准中的1级要求。2. 尺寸精度管径偏差采用内径千分尺测量,允许值±5mm;管长偏差≤10mm;管壁厚度偏差需分区域控制:管身部位±5mm,钢承口部位±3mm。端面倾斜度采用激光投线仪检测,允许值≤管径的1%,且≤15mm。3. 性能测试(1)水压试验:按0.1MPa压力保持30分钟,管身渗水量≤0.03L/(min·km),钢承口接口处不得出现渗漏。(2)外压荷载试验:采用三点弯曲法,DN1200管道需承受≥40kN的外压荷载而不破裂。(3)抗渗性测试:采用渗透结晶法,管壁吸水率≤5%,满足GB/T 11836标准中S2级要求。钢承口水泥管的制造是材料科学、机械工程与质量控制技术的综合应用。从原料配比到振动成型,从尺寸精度到性能测试,每一个环节都需以“毫米级”标准严格执行。随着城市排水系统对管道性能要求的不断提升,制造企业需持续优化工艺参数、升级检测设备,例如引入工业CT无损检测技术、开发智能振动控制系统,以技术迭代推动产品质量升级,为城市基础设施安全提供坚实保障。

MORE

水泥管的模具制作方法

  水泥管的模具制作方法  水泥管模具是生产水泥管的关键设备,其制作质量直接影响到水泥管的成型质量和生产效率。水泥管厂家河南张大水泥制品本文将详细介绍水泥管模具的制作方法,包括模具材料的选择、模具设计、制作工艺等方面,以帮助读者更好地了解水泥管模具的制作过程。  一、水泥管模具材料的选择  水泥管模具的材料选择应根据使用要求和工程环境等因素进行综合考虑。常用的模具材料有钢材、铝合金、塑料等。钢材具有强度高、耐磨损等优点,但价格较高;铝合金具有轻便、耐腐蚀等优点,但价格相对较低;塑料具有成本低、易加工等优点,但耐久性较差。因此,在选择模具材料时,应根据具体情况进行权衡。  二、水泥管模具设计  水泥管模具的设计应根据生产需求和设计要求进行。首先,需要根据管道的尺寸、形状和结构等因素确定模具的尺寸和形状。其次,需要考虑模具的强度、刚度和稳定性等因素,确保模具在使用过程中不会出现变形或损坏。还需要对模具进行合理的结构设计,方便安装和拆卸。  三、水泥管模具制作工艺  水泥管模具的制作工艺包括多个环节,如材料准备、加工、装配等。在材料准备阶段,需要根据设计要求选择合适的材料,并进行必要的加工处理。在加工阶段,需要使用机床等设备对材料进行切割、打磨、钻孔等操作,确保模具的尺寸和形状符合设计要求。在装配阶段,需要将各个部件按照设计要求进行组装,确保模具的整体结构和稳定性。  水泥管模具的制作是一个复杂的过程,需要综合考虑多个因素。在制作过程中,需要选择合适的材料、进行合理的设计和加工处理,确保模具的质量和性能符合要求。同时,还需要注意安全操作和环境保护等方面的问题,确保生产过程的顺利进行。随着科技的不断发展,水泥管模具的制作技术也将不断得到改进和创新,为建筑行业的发展做出更大的贡献。

MORE

混凝土雨水污水管的三大施工方法

  混凝土雨水污水管的三大施工方法,你知道吗?快随洛阳张大水泥制品有限公司来了解下吧!  (1)明挖法,也叫开槽施工法。施工时按测量定线开挖沟槽。一般中小型直径的混凝土雨水污水管采用钢筋混凝土管,大中型直径采用混凝土或砖、石结构管渠。因水泥管道为重力流管道、流水面高程的准确度是施工质量的关键,故施工时须按设计严格控制。污水管道要做到不渗不漏,管道完成后需作渗漏检验。  混凝土雨水污水管施工时,由于开挖路面,堆放材料和挖出来的土方对管线两侧的居民生活、工厂、商店和公共设施等活动均带来不便。因此,要做好施工组织设计,加快施工进度,保持施工现场有条不紊。切忌全线展开开挖沟梢,拖延时日。施工现场要设置安全设施,保障过往行人和车辆安全。对沟槽两旁建筑及地下管线要有安全保护措施,防止沟槽两侧塌陷,损坏房屋建筑,折裂其他地下管线。  (2)盾构法。盾构是一个具有挖土机具和顶进设备的大型工作管。已衬砌好的管段作为后座向前推进,推进后留下的空间再用砌衬砌壁面,即构成管身。目前国内大型混凝土雨水污水管已使用盾构法施工。  (3)顶管法。顶管法多采用企口管或平口管。在排水管材顶进前先用麻辫填嵌在管树管低处,防止顶进时损坏管口,并在管内接口处用胀困(两个半圆形钢壳组成的铁件)加固接口。待管段顶至前方工作坑后,拆除所有胀圈,用石棉水泥填封接头空隙。采用顶管法施工时,对地面活动和地下设施的干扰较小,土方量较少,混凝土雨水污水管不需要基础,管道受力条件较好。但由于挖土在管内进行,管径不宜小于90mm。由于推进的阻力不能过大,管径不宜大于2500mm。  洛阳张大水泥制品有限公司专门生产各种混凝土管,混凝土承插口管,钢筋混凝土钢承口管,混凝土雨水污水管等系列水泥管,已在市政、园林、房地产、学校及各类厂矿企业中得到广泛应用,以优异的产品、优惠的价格和诚信的服务赢得了广大用户的信任。  以上内容来源于洛阳张大水泥制品有限公司官网:http://www.lyzdsn.com

MORE

首页

产品

电话

导航

服务热线

400-0379-353