水泥管-混凝土管-水泥管厂家-水泥排水管-张大水泥制品

井门与井体系列

新闻资讯

主要生产200—3000mm的水泥管道、路沿石、井圈、井盖等水泥制品

洛阳张大水泥制品有限公司

水泥污水管的性能要求及安装方法

发布时间:2023-11-08

  水泥污水管的性能要求及安装方法

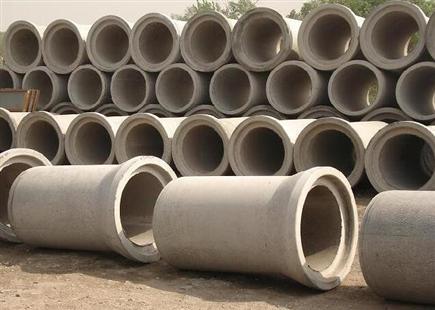
  水泥管在各种工程中都得到了广泛的应用,特别是在污水排放和处理领域。由于污水管需要承受一定压力,排放污水,因此对其性能要求相对较高。水泥管厂家河南张大水泥制品将详细介绍水泥污水管的性能要求及安装方法。

  一、水泥污水管的性能要求

  1.抗压强度:水泥污水管应具有足够的抗压强度,以承受地下水和污水产生的压力,保证管道的正常使用。

  2.耐腐蚀性:由于污水管需要排放各种类型的污水,因此要求其具有较好的耐腐蚀性,能够抵抗化学物质的侵蚀,延长使用寿命。

  3.密封性:污水管应具有良好的密封性,确保污水不泄漏,同时防止地下水渗透。

  4.抗冲击性:由于污水管在地下铺设,可能受到冲击和振动,因此要求其具有较好的抗冲击性,防止破裂和损坏。

  5.环保性:水泥污水管的制造和使用应符合环保要求,尽量减少对环境的影响。
1675060413802870.jpg

  二、水泥污水管的安装方法

  1.准备工作:在安装前,应准备好各种工具和材料,包括水泥管、接口材料、润滑剂等。同时,应对施工区域进行清理和平整,确保施工顺利进行。

  2.测量放线:根据设计图纸,进行测量放线,确定管道的具体位置和标高。

  3.沟槽开挖:根据测量放线的结果,进行沟槽开挖。沟槽的深度和宽度应符合设计要求,以确保管道的稳定性。

  4.管道安装:将水泥管按照设计要求进行安装,确保管道的平直度和连接处的密封性。在安装过程中,应使用润滑剂减小摩擦阻力。

  5.接口处理:在管道连接处应使用合格的接口材料进行密封处理,确保不漏水。常见的接口材料有橡胶圈、水泥砂浆等。

  6.回填土:在管道安装完毕后,应进行回填土处理。回填土应分层夯实,确保管道周围土体的密实度。

  7.检查与验收:在安装完成后,应对管道进行全方面检查,包括外观质量、密封性、抗压强度等。检查合格后,进行验收并做好记录。

  三、注意事项

  1.在安装过程中,应严格遵守设计要求和相关规范,确保管道的质量和安全性。

  2.对于特殊地段和环境,应采取相应的措施进行施工,以确保施工质量和安全性。

  3.在使用过程中,应定期进行检查和维护,及时发现和处理问题,确保管道的正常使用和长期稳定性。

  总之,水泥污水管的性能要求及安装方法对于保证污水排放和处理系统的正常运行至关重要。在实际工程中,应根据具体情况选择合适的材料和施工方法,严格遵守相关规范和要求,以确保工程质量和安全性。同时,加强管理和维护工作也是保证水泥污水管使用寿命的重要措施。


相关推荐

钢承口水泥管:破解管道连接百年难题的“钢筋铁骨”技术

钢承口水泥管:破解管道连接百年难题的“钢筋铁骨”技术在城市化进程加速的今天,地下管网如同城市的“血管系统”,其稳定性直接决定了市政工程的寿命与安全。传统水泥管因接口易渗漏、抗变形能力弱等问题,长期困扰着排水、排污等关键领域。而钢承口水泥管凭借其独特的结构设计,成为破解这一难题的关键技术。水泥管厂家河南张大水泥制品将从材料科学、工程力学角度,深度解析钢承口水泥管如何通过“钢混协同”机制,实现管道连接稳定性的提升。一、钢承口设计:从结构力学到工程实践的突破钢承口水泥管的核心创新在于将高强度钢材与混凝土管体进行一体化设计。其承口部分采用Q345B低合金高强度结构钢,厚度达12-20mm,通过精密铸造工艺形成标准弧形接口。这种设计实现了三大力学突破:应力分散机制:钢制承口将管道接口处的集中应力转化为均匀分布的拉应力,通过钢材的屈服强度(≥345MPa)有效吸收外部荷载,避免混凝土管体因应力集中产生裂纹。抗变形能力:实验数据显示,钢承口接口在承受3°偏转角时仍能保持密封性,远超传统橡胶圈接口的0.5°极限,特别适用于软土地基或地震带区域。动态密封系统:承口内部设置双道O型橡胶密封圈,配合钢制压环形成三级密封结构。当管道发生微小位移时,橡胶圈的弹性变形可补偿0.5-1.5mm的间隙,确保终身零渗漏。二、制造工艺:毫米级精度控制的技术壁垒钢承口水泥管的制造涉及多学科交叉技术,其工艺复杂度远超普通水泥管:芯模振动成型技术:采用高频振动器(频率0-75Hz可调)使混凝土在30秒内达到密实状态,管壁厚度偏差控制在±2mm以内,确保钢承口与管体的同轴度误差≤0.5mm。钢承口预埋工艺:在混凝土初凝阶段(坍落度3-5cm)植入钢制承口,通过定位销与钢筋骨架精准连接。承口嵌入深度需达到管壁厚度的60%,形成“钢-混”互锁结构。蒸汽养护制度:采用三阶段温控曲线(常温→65℃恒温→自然降温),养护周期缩短至8小时,混凝土28天抗压强度可达50MPa以上,满足P3级压力管道标准(0.3MPa)。三、工程应用:从理论到实践的性能验证在迁安高速公路排水工程中,钢承口水泥管展现了好的适应性:重载冲击测试:管顶覆土2.5m条件下,承受80吨载重车辆动态荷载时,接口位移量仅0.3mm,远低于安全阈值1.0mm。水密性验证:在0.3MPa水压下保持72小时,渗水量≤0.005L/(min·km),达到国际ISO 11297-9标准等级。耐久性评估:通过加速腐蚀试验(5%NaCl溶液喷雾,40℃循环),钢承口表面锌层损耗率仅0.2μm/年,设计寿命突破50年。四、技术经济性:全生命周期成本优化相较于传统水泥管,钢承口设计带来显著的综合效益:安装效率提升:采用螺栓紧固连接方式,单根管道安装时间缩短至15分钟,较橡胶圈接口提速3倍。维护成本降低:在唐山化工园区排污工程中,钢承口管道5年维护费用仅为普通管道的18%,主要得益于其抗化学腐蚀性能(pH2-12环境稳定)。材料利用率优化:通过有限元分析优化钢承口结构,钢材用量减少25%的同时,承载能力提升40%,实现轻量化与高强度的平衡。钢承口水泥管的技术突破,本质上是材料科学与工程美学的结合。它不仅解决了传统管道接口的“阿喀琉斯之踵”,更通过标准化、模块化的设计理念,为地下管网建设提供了可复制、可扩展的解决方案。

MORE

水泥涵管的生产能耗分析与节能措施

水泥涵管的生产能耗分析与节能措施水泥涵管作为城市排水、农田灌溉等基础设施的核心构件,其生产能耗直接影响工程成本与碳排放水平。据行业调研,传统水泥涵管生产单位能耗普遍高于8千瓦时/立方米,部分老旧设备甚至达到10千瓦时/立方米,远超国际先进水平。水泥管厂家河南张大水泥制品系统分析水泥涵管生产能耗构成,并提出可落地的节能优化方案。一、水泥涵管生产能耗的关键环节1. 原材料制备阶段水泥、砂石骨料的破碎与筛分是能耗密集型环节。传统颚式破碎机能耗占比达总能耗的15%-20%,且粉尘排放量高达0.8千克/吨原料。此外,原料含水率波动会显著增加干燥能耗,例如含水率每升高1%,干燥能耗增加约5%。2. 混凝土搅拌阶段搅拌设备的效率直接影响能耗。传统滚筒式搅拌机单次搅拌周期需3-5分钟,单位能耗达0.5千瓦时/立方米。若采用双轴强制式搅拌机,搅拌时间可缩短至1.5-2分钟,能耗降低30%以上。3. 成型与振动密实阶段振动成型是能耗高的环节,传统模具依赖7.5千瓦以上振动电机,能量转化率不足30%。以Φ2000毫米涵管生产为例,单管振动能耗达1.2千瓦时,占生产总能耗的15%-18%。此外,模具结构刚性不足会导致振动能量浪费,管径偏差超过±3毫米时,返工率增加8%-12%。4. 养护阶段蒸汽养护是传统工艺的主要能耗源。常规养护室温度需维持在80-90℃,单立方米涵管蒸汽消耗达0.3吨,热能利用率仅40%-50%。二、系统性节能技术路径1. 模具材料与结构优化通过高强度合金钢与纳米陶瓷复合涂层技术,将模具基体硬度提升至HRC48-52,摩擦系数降低至0.12。实验室测试显示,该模具连续生产5000次后,表面磨损量仅0.05毫米,较传统碳钢模具寿命延长140%。动态压力自适应算法的应用使振动频率可随混凝土流动性实时调整,单位产品能耗降至0.65千瓦时/立方米,较行业平均水平降低18.75%。2. 智能控制与工艺升级变频调速技术:在搅拌机、输送带等设备中应用变频器,可根据生产负荷动态调整功率。余热回收系统:将离心成型机产生的余热用于原料预热,可使入模温度提升10-15℃,减少蒸汽养护时间30%。太阳能辅助养护:在养护室顶部安装光伏板,结合相变材料蓄热,可满足60%以上的基础热能需求。3. 绿色原材料替代掺合料优化:用粉煤灰、矿渣微粉替代15%-20%的水泥,不仅可降低原料成本,还能减少水泥生产环节的碳排放。试验表明,掺入30%粉煤灰的混凝土,28天抗压强度达45兆帕,满足C40标准要求。再生骨料利用:将建筑垃圾破碎后的再生骨料用于非承重部位,可减少天然砂石开采量。4. 生产流程精益管理模块化模具设计:通过快速更换模具组件,实现单线生产多规格涵管。数字化能耗监控:部署能源管理系统(EMS),实时采集各环节电耗、热耗数据。水泥涵管生产的节能降耗需从材料、设备、工艺、管理四维协同发力。通过高强度模具、智能控制、余热利用等技术创新,结合绿色原材料替代与流程优化,可实现单位能耗降低25%-30%,同时提升产品质量与生产效率。这些实践不仅符合“双碳”目标要求,也为行业转型升级提供了可复制的技术路径。

MORE

水泥下水管道的原材料选择与配比优化

水泥下水管道的原材料选择与配比优化在市政工程与建筑领域,水泥下水管道作为地下排水系统的核心组件,其性能与寿命直接影响城市基础设施的稳定性。原材料选择与配比优化是决定管道质量的关键环节,需结合功能需求、环境适应性与成本控制进行系统性考量。原材料选择的核心原则水泥作为管道的主要胶凝材料,其类型选择需优先考虑抗渗性与耐腐蚀性。普通硅酸盐水泥虽应用广泛,但在酸性或碱性土壤环境中易发生化学反应,导致结构劣化。相比之下,矿渣硅酸盐水泥因含有活性混合材料,能有效提升管道的抗硫酸盐侵蚀能力,延长使用寿命。骨料方面,粗骨料应选择级配合理、质地坚硬的碎石或卵石,粒径控制在5-20mm区间以确保密实度;细骨料则需严格控制含泥量(低于2%),避免因杂质过多削弱界面过渡区强度。掺合料的引入是优化配比的重要手段。粉煤灰作为常见掺合料,其球形颗粒形态可改善混凝土和易性,同时通过二次水化反应填充毛细孔隙,提升抗渗性能。研究表明,掺入20%-30%的Ⅰ级粉煤灰可使管道抗渗等级提高1-2个等级。硅灰则因高活性二氧化硅含量,能显著细化孔隙结构,但对施工工艺要求较高,需配合效率高的减水剂使用。配比优化的关键维度水灰比是决定管道强度与耐久性的核心参数。过高的水灰比会导致毛细孔增多,降低抗渗性;过低则影响混凝土工作性,增加浇筑难度。实践表明,将水灰比控制在0.45-0.55区间,配合聚羧酸系效率高的减水剂(掺量0.5%-1.5%),可在保证流动性的前提下将用水量降低15%-20%,从而提升硬化后结构密实度。骨料级配优化需遵循密实度理论。通过调整粗细骨料比例(如粗骨料占比40%-50%,细骨料30%-40%),并掺入5%-10%的细砂(粒径0.15-0.3mm)填充空隙,可使混凝土空隙率降低至8%以下。这种级配设计不仅能减少水泥用量,还能增强管道抗变形能力,降低运输与安装过程中的破损率。外加剂的科学应用是配比优化的技术突破点。引气剂可引入2%-4%的微小气泡,缓解冻融循环造成的内部应力,适用于寒冷地区;缓凝剂则能延长可施工时间,避免因高温导致的速凝现象。值得注意的是,外加剂需通过兼容性试验确定好的组合,避免不同类型外加剂之间发生化学反应影响效能。环保与经济性的平衡在"双碳"目标背景下,原材料选择需兼顾环境效益。利用工业废渣(如矿渣、粉煤灰)替代部分水泥,不仅能降低碳排放(每吨水泥替代可减少约0.8吨CO₂排放),还能提升管道综合性能。某市政工程案例显示,采用30%矿渣粉等量替代水泥的管道,在同等强度下成本降低12%,且碳化深度降低40%。配比优化还需考虑区域材料特性差异。在砂石资源匮乏地区,可推广机制砂替代天然砂,但需通过调整石粉含量(控制在5%-10%)与粒形优化技术,确保混凝土工作性与强度达标。这种适应性调整既能缓解资源压力,又能维持管道制造的稳定性。水泥下水管道的原材料选择与配比优化是一项系统工程,需以性能需求为导向,通过材料特性分析、试验验证与工程实践反馈形成闭环。未来随着纳米材料、纤维增强等新技术的应用,管道性能将进一步提升,但基础配比设计的科学性始终是保障工程质量的核心要素。

MORE

水泥管厂家是如何提高水泥管裂缝和破损检测的准确性?

水泥管厂家是如何提高水泥管裂缝和破损检测的准确性?在城市化进程加速的背景下,水泥管作为地下管网的核心构件,其内部裂缝与破损的精准检测直接关系到公共安全与工程寿命。传统依赖人工目视与敲击听声的方法,已难以满足现代质量管控的需求。水泥管制造企业正通过技术融合与流程再造,构建多方面的精准检测体系,实现质量隐患的早期发现与精准定位。一、从“经验判断”到“数据驱动”的检测范式转变传统检测高度依赖老师傅的个人经验,存在主观性强、标准不统一、漏检率高等固有局限。现代检测体系的基石,是实现检测过程的数据化与客观化。这一转变依托于两类核心技术的应用:首先是工业内窥镜与管道爬行机器人技术。它们可深入管道内部,特别是承插口、企口等复杂结构区域,通过高清摄像系统捕捉表面微观裂纹、破损及蜂窝麻面等缺陷。先进的型号还具备激光测距与三维建模功能,可对缺陷的深度、长度进行量化测量,为判断缺陷等级提供精确数据支持。其次是声学与振动分析技术。该方法通过在管体施加标准激励(如敲击或声波),利用高灵敏度传感器收集传播过程中的振动信号。内部有裂缝或剥离的区域会改变信号的频率、振幅和传播速度。通过算法比对正常管体的“声纹指纹”,即可快速、非破坏性地定位内部损伤,对肉眼不可见的隐性破损尤为有效。二、多技术融合与信息耦合的精准诊断策略单一技术各有优劣,提高准确性的关键在于多种无损检测技术的交叉验证与信息融合。例如,对于一处表面可疑区域,可以按以下流程进行耦合诊断:1.  超声波检测先行:利用超声波探伤仪对可疑区域进行扫描,通过观察声波在材料中的传播时间、能量衰减和波形变化,判断裂缝的深度与走向。2.  工业CT精确认证:对于关键部位或复杂缺陷,可采用工业计算机断层扫描技术。它能生成管体横截面的高清三维图像,如同给管道做“CT检查”,使内部裂缝、孔洞、离析等缺陷无处遁形,实现“所见即所得”的精准诊断。3.  数据平台智能判读:将上述技术获取的图像、声学、波形数据上传至统一的数据分析平台。利用机器学习算法,将待检管的数据与海量缺陷数据库进行比对,自动识别缺陷模式,并评估其安全风险等级,极大减少人为误判。三、构建“检测-生产-养护”全链条质量反馈机制效率高的检测并非仅存在于成品环节,而是贯穿于产品的全生命周期。企业正致力于建立前馈与反馈并重的质量闭环。前馈控制:溯源原材料与生产过程 在检测中发现的质量问题,会逆向追溯至生产源头。例如,若某批次管道裂缝率异常升高,系统会自动关联分析当时使用的水泥标号、骨料配比、养护环境的温湿度曲线等数据,找出质量波动的根本原因,从工艺端进行优化,预防批量性问题的发生。反馈应用:指导安装与长期监测 精准的出厂检测数据不仅用于判定产品是否合格,更成为其整个生命周期的“健康档案”。在管道安装过程中,施工方可依据检测报告对特定管节采取更谨慎的吊装与铺设方案。此外,这些数据可作为未来运营期进行健康监测的基准,通过定期复测与基线数据对比,有效评估管道性能的退化情况,实现预测性维护。四、智能化与标准化的协同演进未来,检测准确性的提升将更依赖于智能化与标准化的深度协同。一方面,通过人工智能图像识别技术,自动判读内窥镜和CT扫描产生的海量图像,快速标记缺陷;另一方面,建立行业统一的缺陷判定标准与数据交换协议,确保不同厂家、不同检测设备得出的结果具有可比性与公信力。综上所述,水泥管厂家通过拥抱数据驱动、多技术融合、全链条质量反馈以及智能化演进,正在将裂缝与破损检测从一项“事后把关”的工序,提升为驱动工艺优化、保障工程全寿命周期安全的战略性核心能力。这一转变不仅是技术升级,更是质量管控理念的深刻变革。

MORE

首页

产品

电话

导航

服务热线

400-0379-353